беларускі
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Навіны
Ці скароціць паўнавартасная інтэграваная апрацоўка зубчастых перадач тры асноўныя схаваныя страты замежных вытворцаў рэдуктараў пры закупках?
Глабальныя OEM-вытворцы планетарных рэдуктараў і пакупнікі робататэхнічных/аэракасмічных кампанентаў пастаянна сутыкаюцца з трыма незваротнымі схаванымі выдаткамі пры пошуку крыніцметалічныя ўнутраныя шасцярні: раскіданыя асобныя перапрацоўчыя прадпрыемствы парушаюць ланцужкі адсочвання вытворчасці, што робіць немагчымым адпраўку поўных файлаў выпрабаванняў матэрыялаў і дакладнасці для старонніх фабрычных аўдытаў; простая аднаслаёвая пластыкавая ўпакоўка не вытрымлівае вільготных марскіх перавозак на вялікія адлегласці, выклікаючы іржу на паверхні зубоў і адхіленні ў памерах пасля прыбыцця кантэйнера; невялікія апрацоўчыя майстэрні не маюць поўнага абсталявання для тэрмічнай апрацоўкі і шліфавання, што прыводзіць да няўстойлівай дакладнасці зубоў, што павялічвае вібрацыю рэдуктара і частату паломак пасля зборкі. Поўналанцуговая інтэграваная вытворчасць металічных унутраных шасцярняў Feida ахоплівае коўку, тонкую механічную апрацоўку, тэрмічную апрацоўку, дакладнае шліфаванне і шматслаёвую антыкаразійную ўпакоўку, аб'ядноўваючы ўсе вытворчыя звёны на адной фабрыцы, вырашаючы дэфіцыт аўдытарскай дакументацыі, рызыкі іржы праз марскі транзіт і праблемы з нестабільнай дакладнасцю перадач для вытворцаў трансмісійнага абсталявання па ўсім свеце.
1. Поўны вытворчы ланцужок з замкнёным цыклам забяспечвае поўную адсочванне партыі для глабальных фабрычных аўдытаў
Большасць невялікіх пастаўшчыкоў апрацоўкі зубчастых колаў выконваюць толькі асобныя працоўныя працэдуры, такія як такарная або зубофрезерная апрацоўка, коўка і тэрмічная апрацоўка, перадаюцца ў розныя майстэрні іншых вытворцаў. Тэмпературныя лічбы сыравіны, запісы цвёрдасці пры тэрмічнай апрацоўцы і даныя праверкі драбнення не могуць быць інтэграваны ў адзіны пакетны файл. Еўрапейскія і паўночнаамерыканскія аўдытары марак перадаючага абсталявання прыпыняць праверку кваліфікацыі пастаўшчыкоў, калі адсутнічаюць поўныя архівы прасочвання працэсу. Гэта фабрыка выконвае ўсе 9 асноўных працоўных працэдур у незалежных цэхах, запісваючы даныя выпрабаванняў кожнага звяна для кожнай партыі ўнутраных перадач. Поўныя ўніфікаваныя справаздачы аб праверцы, уключаючы склад сплаву, дакладнасць профілю і цвёрдасць зубоў, можна экспартаваць у любы час, дапамагаючы пакупнікам бесперашкодна праходзіць аўдыт міжнароднага пастаўшчыка без дадатковых выдаткаў на тэставанне трэціх асоб.
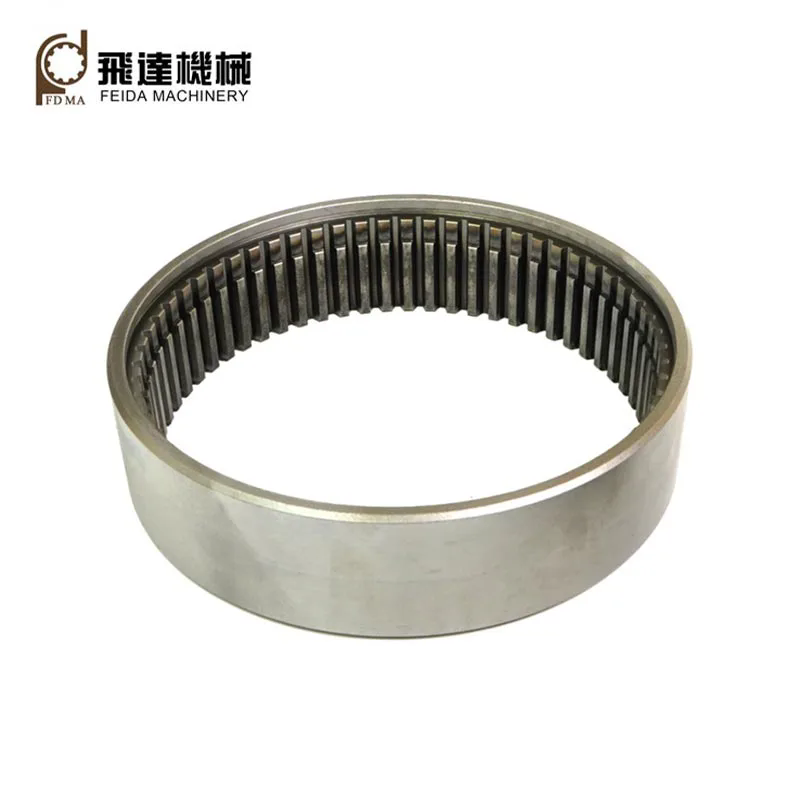
2. Шматступеннае дакладнае шліфаванне стабілізуе дакладнасць зубоў ISO/DIN 8-10 пры масавай вытворчасці
Апрацоўчыя прадпрыемствы без спецыяльнага зубашліфавальнага абсталявання спадзяюцца толькі на чарнавую фармоўку фрэзернай машыны; шурпатасць паверхні зуба і адхіленне кроку перавышаюць стандартныя межы пасля працяглай працы з вялікай нагрузкай, што прыводзіць да празмернага шуму рэдуктара, вібрацыі і заўчаснага зносу зубоў пасля зборкі. Feida абсталёўвае спецыяльныя зубашліфавальныя машыны для аздаблення пасля тэрмічнай апрацоўкі, кантралюючы памылку эвольвентнага профілю і сукупную памылку кроку ў межах стандартнага дыяпазону допуску ISO. Праверка старэння масавай бесперапыннай вытворчасці паказвае, што ўнутраны механізм захоўвае стабільную дакладнасць зачаплення пасля тысяч гадзін працы з цыклічнай нагрузкай, што значна скарачае пасляпродажнае абслугоўванне, выкліканае анамальнай вібрацыяй рэдуктара для робататэхнікі і вытворцаў цяжкай тэхнікі.
3. Мэтавае адпаведнасць матэрыялу сплаву ўраўнаважвае трываласць і зносаўстойлівасць паверхні зубоў
Многія пастаўшчыкі перадач выкарыстоўваюць адзіныя ўніверсальныя сталёвыя матэрыялы для ўсіх умоў працы, не адрозніваючы патрабаванні прымянення абсталявання для аўтаматызацыі з нізкай нагрузкай і цяжкіх машын з высокай нагрузкай. Тонкія паверхні зубоў звычайнай вугляродзістай сталі хутка зношваюцца пры частых ударных нагрузках, у той час як нарыхтоўкі з поўнага цвёрдага сплаву не маюць агульнай трываласці і лёгка трэскаюцца пры пераменных нагрузках. Завод вылучае асобна ўзгодненыя металічныя нарыхтоўкі ў адпаведнасці з параметрамі эксплуатацыі кліентскага абсталявання: легіраваная сталь 40Cr/42CrMo для звышнагружаных планетарных скрынак, науглероживаемая сталь 16MnCr5 для аэракасмічных рэдуктараў, алюмініевы сплаў 6061 для лёгкіх рабатызаваных прывадаў. Формула шматслойнага матэрыялу забяспечвае адначасова ўстойлівасць корпуса шасцярні да ўдараў і высокую цвёрдасць паверхні зуба, значна падаўжаючы ўвесь цыкл эксплуатацыі рэдуктара.
4. Шматслаёвая антыкаразійная ўпакоўка VCI ліквідуе каразійныя дэфекты зубоў марскога транспарту
У звычайнай адной кардоннай упакоўцы адсутнічаюць меры вільгацеізаляцыі; кандэнсацыя ў кантэйнерах падчас трансгранічных марскіх перавозак стварае малюсенькія плямы іржы на дакладных паверхнях зубоў, непасрэдна выклікаючы паломку сеткі пасля распакавання. Фабрыка распрацоўвае класіфікаваныя схемы ўпакоўкі ў залежнасці ад памеру рыштунку і цыкла транспарціроўкі: невялікія дакладныя шасцярэнькі выкарыстоўваюць унутраныя пластыкавыя скрынкі + сеткаватыя мяшкі з антыкаразійнымі сродкамі VCI; для сярэдніх і вялікіх нарыхтовак выкарыстоўваецца нержавеючая папяровая ўпакоўка + пузырчатый буфер; заказы сыпкіх мас загружаюцца ў запячатаныя драўляныя скрыні з асушальнікам. Шматслаёвая вільгаценепранікальная структура адаптуе працяглае акіянскае суднаходства да трапічных і прыбярэжных вільготных рэгіёнаў, гарантуючы, што паверхні зубоў шасцярні застаюцца цэлымі без карозіі пасля прыбыцця на склад.
5. Поўны спектр модуляў скарачае цыкл ітэрацыі ўзору прататыпа для груп даследаванняў і распрацовак
Большасць вытворцаў рыштунку захоўваюць толькі частковыя характарыстыкі модуля; нестандартныя звыштонкія шасцярні M0.5 або буйнамудульныя ўнутраныя шасцярні M8 патрабуюць працяглых цыклаў падрыхтоўкі формы і інструментаў, што затрымлівае прагрэс тэставання прататыпа новага рэдуктара. Завод пакідае за сабой поўны набор інструментаў для апрацоўкі, які ахоплівае поўны спектр модуляў M0,5–M8, падтрымліваючы распрацоўку на заказ унутраных і спіральных зубчастых перадач. Цыкл дастаўкі ўзораў кантралюецца на працягу 20 працоўных дзён, што дапамагае групам даследаванняў і распрацовак у галіне робататэхнікі і аэракасмічнай прамысловасці паскорыць праверку новых прадуктаў трансмісіі і рытм выхаду на рынак.
6. Незалежная лабараторыя кантролю якасці рэалізуе 100% поўную праверку перад адпраўкай
Перапрацоўчыя прадпрыемствы без спецыяльнага выпрабавальнага абсталявання праводзяць толькі выбарачную праверку, і некваліфікаваныя шасцярэнькі з профілямі зубоў, якія выходзяць за межы допуску, лёгка трапляюць у гатовыя заказы, выклікаючы масавыя страты пры перапрацоўцы зборкі на заводах па вытворчасці рэдуктараў. Незалежная інспекцыйная лабараторыя абсталявана прыборамі для вымярэння каардынатаў ШМ, комплекснымі дэтэктарамі шасцярні і тэстарамі цвёрдасці, якія праводзяць поўны памер, дакладнасць і цвёрдасць кожнага гатовага ўнутранага шасцярні. Неадпаведная прадукцыя адбіраецца перад упакоўкай, ухіляючы рызыку адхілення ад якасці партыі, выкліканую выбарачнай праверкай для буйных экспартных заказаў.
Звязаныя навіны
- Што робіць металічныя прамыя канічныя шасцярні надзейнымі для прамысловай перадачы энергіі?
- Як спіральныя канічныя перадачы паляпшаюць перадачу магутнасці ў патрабавальных машынах?
- Што робіць зорачкі неабходнымі для надзейнай перадачы магутнасці?
- Як унутраныя перадачы паляпшаюць дакладнасць і перадачу магутнасці?
- Якія дарагія няспраўнасці ў далейшым па плыні звязаны з прабеламі ў працэсе вытворчасці шліцавага вала?
- Чаму пластыкавыя спіральныя шасцярні становяцца надзейным выбарам для сучасных механічных сістэм?
Пакіньце мне паведамленне